Solutions · Solutions par secteur
Pâte et papier : réduction de COD et fermeture des eaux blanches
Fibres fines, fragments de lignine et COD : primaire, finition tertiaire et options membranaires de réutilisation sélective.
À utiliser lorsque
Fines et déchets anioniques colmatent tamis et membranes ; fermer les boucles concentre les espèces problématiques.
Options de procédé
Clarification, DAF, séparation interne des eaux blanches, finition UF et RO ciblée si les flux de qualité justifient l’investissement.
Résultat de l’évaluation
Moins d’eau neuve, machine stable et défauts de feuille liés aux dérives chimiques réduits.
Données d’entrée et conditions d’évaluation
Rassemblez la variabilité de l’alimentation, la capacité, la qualité visée, les heures de service, les contraintes de rejet ou de réutilisation et les données des équipements installés. Comparez des exemples aux conditions et périmètres de comptage équivalents ; évaluez le projet à partir des données de l’eau réelle, de la documentation des équipements et des essais nécessaires.
Voir le schéma du procédé
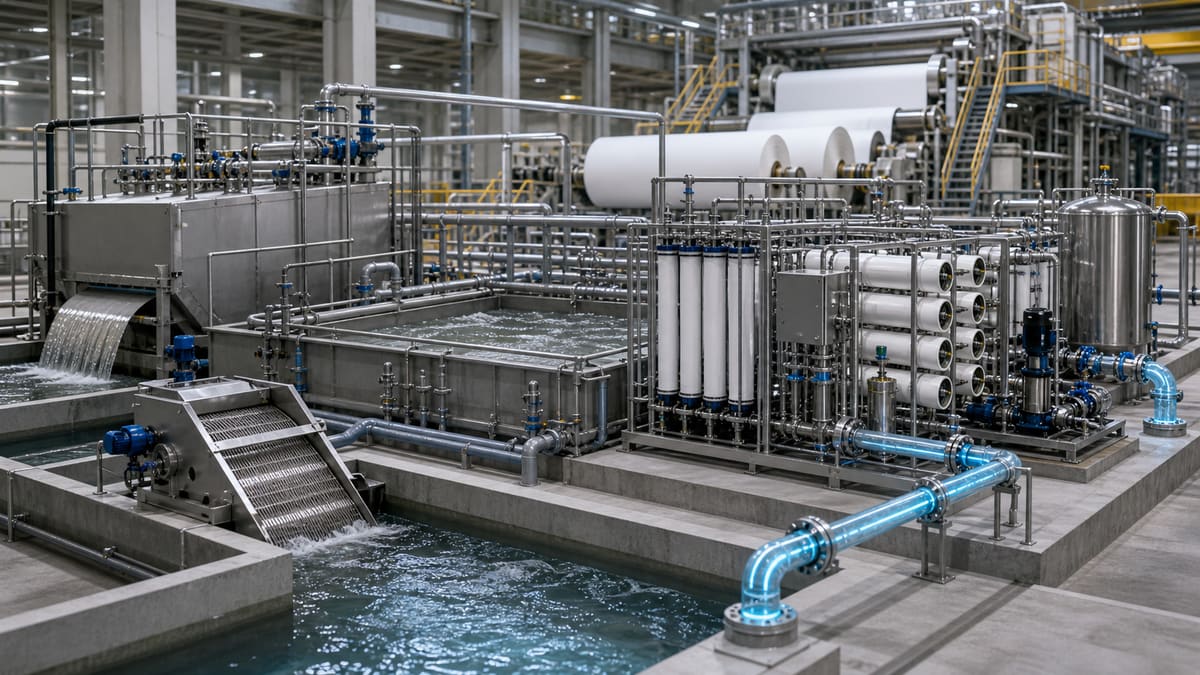
Pâte et papier : réduction de COD et fermeture des eaux blanches
Très grande consommatrice d’eau, cette industrie cherche à réduire prélèvement et rejet et améliorer la réutilisation, sous pressions réglementaires, rareté et besoin de récupérer les ressources. Les eaux blanches accumulent fines, charges, particules collantes et organiques dissous qui compliquent fermeture et qualité. Respecter demande chimique en oxygène (COD), demande biochimique (BOD₅), solides (TSS) et couleur tout en stabilisant l’eau interne demande une stratégie robuste et adaptable.
Contexte industriel et exigences de conformité
Fixez les limites selon permis, sous-catégorie de papeterie, prélèvements et juridiction réels. Les guides US EPA orientent les permis ; l’Agence européenne pour l’environnement n’émet pas les directives citées. 100 mg/L COD, 20 mg/L BOD₅ et 30 mg/L TSS sont indicatifs, sans limites universelles ni preuve de tertiaire toujours nécessaire. La réutilisation doit aussi maîtriser dissous, chlorures et organiques accumulés pour chimie, corrosion et dépôts.
Qualité de réutilisation et rejet
Définissez chaque point selon machine/procédé. Les chiffres sont indicatifs :
- Douches machine : faibles TSS, <5 mg/L, conductivité <500 µS/cm et peu d’organiques dissous contre buses colmatées, feutres saturés et défauts.
- Lavage/dilution de pâte : conductivité supérieure possible, mais faibles TSS et COD réduite pour blancheur et efficacité chimique.
- Chaudière si applicable : très haute pureté, peu de conductivité/dureté, quasi-absence de silice contre tartre/corrosion, souvent finition après RO.
- Rejet externe : règles locales de COD, BOD₅, TSS, couleur et éventuelles substances toxiques.
Filière intégrée papetière
Évaluez séparation interne et finition ciblée selon réutilisation et coûts réels.
Prétraitement : base de la vie membranaire
Les effluents variables et difficiles exigent un prétraitement poussé contre encrassement et tartre rapides.
- Primaire : tamisage grossier et clarification, flottation à air dissous (DAF) ou décantation, retirent gros solides, fibres et graisses.
- Biologique : aérobie ou anaérobie réduit fortement BOD₅ et COD.
- Solides avancés : évaluez MMF ou ultrafiltration (UF) après biologie selon solides et spécification d’entrée. SDI₁₅, indice de colmatage sur 15 minutes, au-dessus de 5 alerte pour certaines RO sans imposer UF. Validez rétention, intégrité, rendement net et SDI réel sans supposer tout encrassement particulaire éliminé.
Osmose inverse (RO) : dissous et couleur
Après UF efficace, l’osmose inverse (RO) réduit dissous, couleur et COD résiduelle pour réutilisation de qualité ou rejet conforme. Les membranes RO en tangentiel produisent un perméat tandis que les impuretés sont évacuées en concentrat.
- Rétention saline : rétention de 98-99.5% indicative ; vérifiez élément, eau, conditions et ions produits réels.
- COD et couleur : mesurez organiques, lignine, couleur et COD avant/après RO. L’élimination dépend des espèces/conditions ; transfert au concentrat ne signifie ni destruction ni conformité automatique.
- Maîtrise du tartre : évaluez le concentrat RO aux récupérations prévues et choisissez un antitartre compatible. Le LSI (indice de saturation de Langelier) concerne les carbonates, pas sulfates/silice. L’indice modifié de colmatage concerne les particules et non la saturation ; calculez chaque sel pertinent séparément.
Post-traitement, en option : finition ciblée
La RO suffit souvent à la plupart des réutilisations, mais chaudière ultrapure ou appoint chimique spécialisé peuvent nécessiter échange d’ions de déionisation complète ou UV contre les microbes.
Exploitation, suivi et principes CIP
L’efficacité membranaire dépend du suivi continu et d’une stratégie proactive de CIP (nettoyage en place).
- Suivi : spécifiez instruments réels de pression transmembranaire (TMP), ΔP des tubes, débit de perméat, conductivité entrée/sortie et température.
- Débit normalisé : suivez le débit de perméat normalisé avec passage des sels et pressions. Les écarts guident l’investigation sans preuve unique d’encrassement ni prévention garantie.
- Déclencheurs CIP : une baisse du débit normalisé de 10-15% ou une variation de pression de 10-15%, données à titre d’exemples, exigent les critères réels du fabricant. Distinguez pression motrice transmembranaire et ΔP d’étage ; incluez le passage des sels normalisé et recherchez les autres causes avant un nettoyage approuvé par l’opérateur. Le numérique ne garantit ni durée ni arrêts réduits.
- Programme CIP : CIP comprend généralement lavages successifs, alcalin avec détergents/chélatants contre organiques/biologie et acide contre minéraux, adaptés aux dépôts identifiés.
Risques et erreurs d’ingénierie fréquentes
Plusieurs facteurs compromettent les projets :
- Encrassement sous-estimé : déchets anioniques, colloïdes et précurseurs biologiques élevés peuvent encrasser rapidement les membranes sans prétraitement robuste.
- Prétraitement insuffisant : supprimer ou sous-dimensionner MMF/UF avant RO provoque usure précoce, CIPs et coûts accrus.
- Indices ignorés : le LSI couvre les carbonates. Évaluez séparément sulfate de calcium, silice, sulfate de baryum et autres aux récupérations RO prévues.
- Bio-encrassement : une croissance microbienne mal maîtrisée en boucle fermée peut causer bio-encrassement, septicité et odeurs.
- Incompatibilité chimique : membranes/nettoyants incompatibles avec effluent ou additifs de machine peuvent endommager les membranes.
Solutions prospectives 2026
Documentez références d’eau, énergie, additifs, papier et dépôts ; testez les changements représentatifs et comparez avant extension.
Références
Équipements et gammes associés
Ces catégories soutiennent généralement l’approche ci-dessus ; ouvrez une gamme pour comparer marques et modèles.
- Médias filtrantsMédias granulaires et spécifiques pour la filtration en profondeur et la finition.Voir la catégorie →
- Modules d’ultrafiltrationModules d’ultrafiltration pour l’élimination des matières en suspension et des colloïdes.Voir la catégorie →
- Membranes d’osmose inverseÉléments membranaires d’osmose inverse pour le dessalement municipal et industriel.Voir la catégorie →
- Produits chimiquesAntitartres, produits de nettoyage et réactifs de procédé pour l’exploitation des traitements d’eau.Voir la catégorie →
Pour approfondir l’analyse, indiquez l’alimentation, la capacité, l’objectif et le stade du projet dans le formulaire de demande technique. Son envoi ne constitue ni une conception finalisée ni un engagement de performance.