Solutions · Solutions par secteur
Fabrication de batteries lithium-ion : procédés aqueux des électrodes et eau de nettoyage
Eau de fabrication des cellules : métaux strictement limités, faible TOC et finition RO/EDI pour mélange, lavage et boucles proches des salles propres.
À utiliser lorsque
Métaux de transition et organiques traces peuvent catalyser des réactions parasites et affecter les suspensions ; les limites restent strictes même si la résistivité est bonne.
Options de procédé
Prétraitement performant, RO souvent étagée, finition EDI ou lit mélangé et matériaux hygiéniques pour boucles critiques.
Résultat de l’évaluation
Qualité répétable des suspensions et lavages avec suivi des ions affectant réellement la chimie des cellules.
Données d’entrée et conditions d’évaluation
Rassemblez la variabilité de l’alimentation, la capacité, la qualité visée, les heures de service, les contraintes de rejet ou de réutilisation et les données des équipements installés. Comparez des exemples aux conditions et périmètres de comptage équivalents ; évaluez le projet à partir des données de l’eau réelle, de la documentation des équipements et des essais nécessaires.
Voir le schéma du procédé
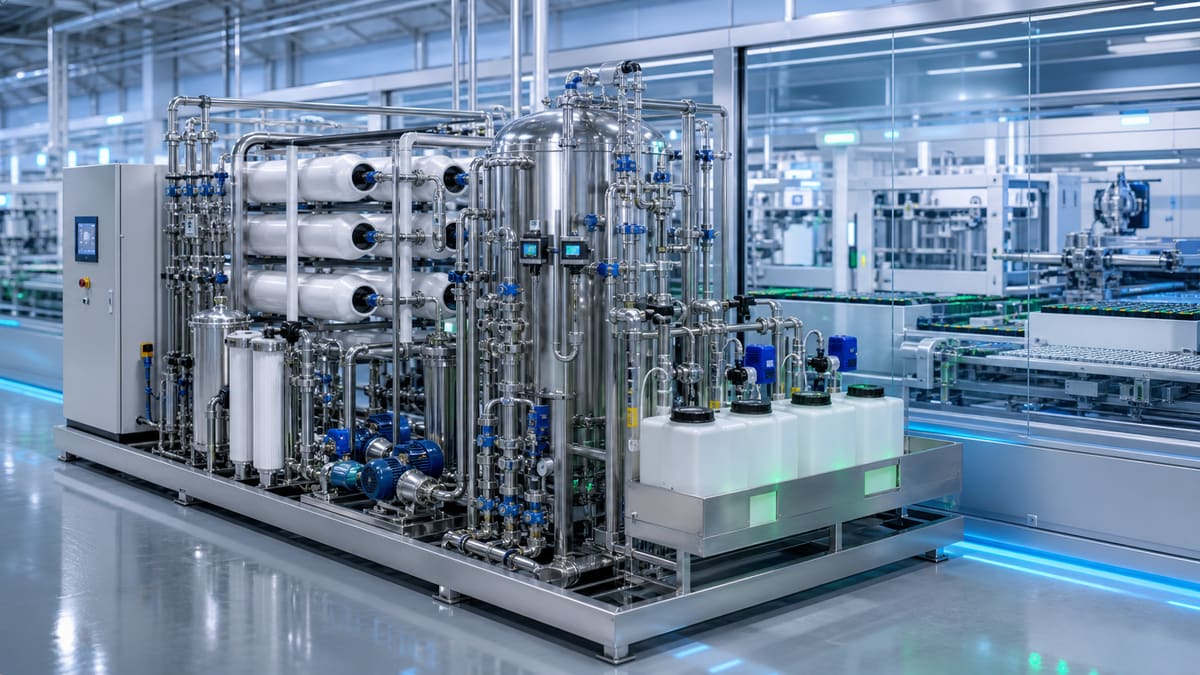
Fabrication de batteries lithium-ion : procédés aqueux des électrodes et eau de nettoyage
Les usines lithium-ion utilisent parfois l’eau pour des dispersions aqueuses d’électrodes spécifiées, lavages et utilités ; d’autres filières emploient des solvants comme NMP. Les électrolytes non aqueux conventionnels demandent une maîtrise de l’humidité et ne reçoivent pas l’eau de procédé ordinaire. Définissez chaque boucle avec le fournisseur d’électrode/électrolyte. Fe, Cu, Zn, calcium, magnésium et carbone organique total (TOC) peuvent influencer certains procédés aqueux, mais limites et conséquences dépendent de la cellule, du liant et du procédé. Distinguez transfert d’eau/salle propre et spécifications d’humidité de salle sèche/électrolyte.
Défis industriels et exigences réglementaires
Qualité, coût et environnement doivent correspondre au procédé réel. ASTM D5127-13, guide de l’eau ultrapure de l’électronique et des semi-conducteurs, et Type E-1.2 peuvent éclairer une comparaison convenue, sans normes universelles de batteries ni conformité automatique. Établissez une spécification approuvée par le fournisseur et l’autorisation applicable de rejet.
Objectifs de qualité pour la fabrication
Les valeurs suivantes sont des spécifications candidates indicatives, sans exigences universelles. Confirmez boucle, température, prélèvement et sensibilité analytique :
- Résistivité : exemple >10 MΩ·cm, avec cibles critiques proches de 18.2 MΩ·cm à 25 °C ; ne dépassez pas la limite ionique de l’eau pure. ASTM D5127-13 Type E-1.2 ne qualifie pas seule l’eau des batteries et n’autorise pas son ajout à un électrolyte non aqueux.
- TOC, carbone organique total : <50 µg/L, souvent <10 µg/L pour les usages critiques.
- Particules : <1 particule/mL à >0.2 µm.
- Métaux traces, par exemple Fe, Cu, Zn, Ca, Mg : <1 ppb chacun.
- Silice : <5 ppb.
- Microorganismes : <1 CFU/100 mL.
Filière : de l’eau brute à la qualité spécifiée
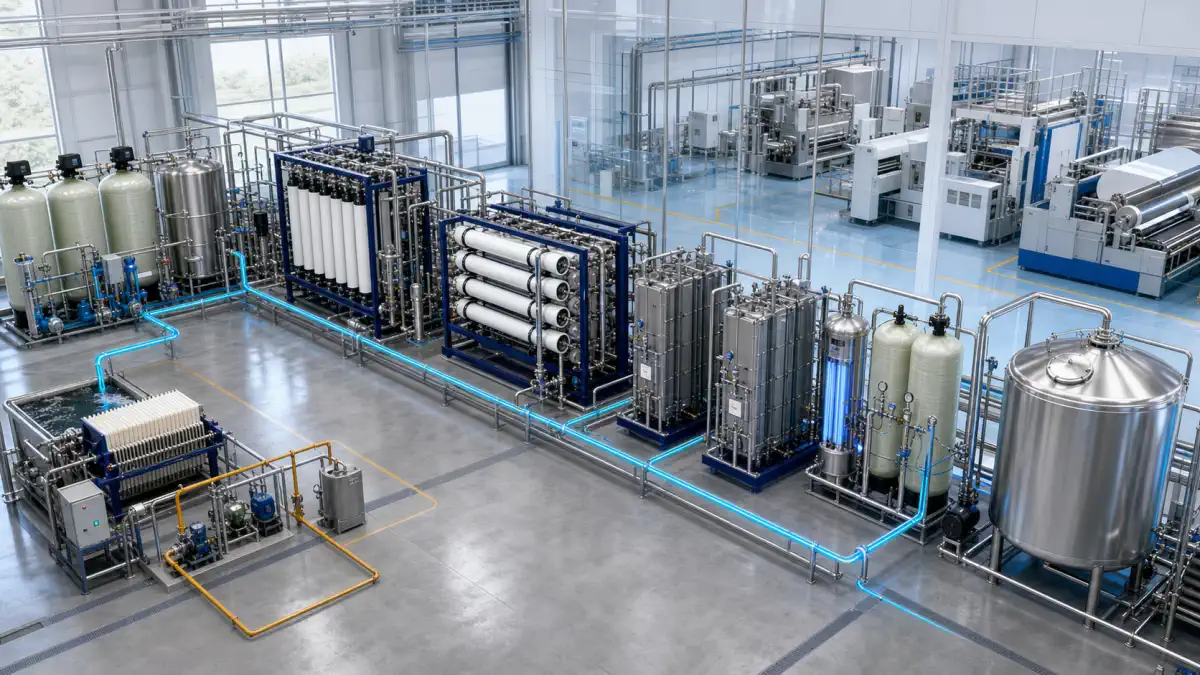
- Prétraitement de l’eau brute :
- Filtration multicouche (MMF) : évaluez particules et turbidité. Un SDI₁₅ sur 15 minutes régulièrement supérieur à 5 signale un problème pour certaines RO, sans imposer universellement MMF plutôt qu’une autre voie validée.
- Ultrafiltration (UF) : évaluez l’UF pour particules et colloïdes. L’élimination microbienne, surtout des virus, exige validation et intégrité propres au produit ; l’UF ne garantit ni SDI <3, ni RO optimale, ni vie prolongée. Vérifiez production nette et tendances aval.
-
Antitartre : choisissez une maîtrise compatible des sels réels concentrés ; le dosage ne prévient pas universellement les dépôts RO.
-
Déchloration : bisulfite de sodium ou charbon actif retirent le chlore libre pour protéger le polyamide RO.
- Cartouches : choisissez la filtration de sécurité RO finale, par exemple 5 microns absolus si requis par le fabricant ; nominal et absolu ne sont pas interchangeables.
-
Osmose inverse (RO) :
- Choisissez les éléments RO selon alimentation et cible mesurées, en équilibrant récupération, flux, polarisation et dépôts. Le LSI concerne le carbonate de calcium, sans couvrir silice ou tout sel. Évaluez la silice séparément. Une RO double passe alimente la deuxième avec le perméat de première, contrairement aux deux étages de concentrat ; moins de 5 µS/cm est conditionnel et non garanti.
-
Finition EDI, électrodéionisation continue :
- Alimentez l’EDI par un perméat RO adapté aux limites de conductivité équivalente, dureté, silice et autres. Champ continu et membranes transfèrent les ions au concentrat, la dissociation de l’eau régénérant sans acide/base périodiques. Rinçage d’électrodes et gaz suivent le montage fabricant ; nettoyage et concentrat restent à gérer. >16 MΩ·cm est un exemple conditionnel, sans qualification UPW complète.
-
UV et finition :
- Oxydation UV (185 nm) : peut réduire le TOC, mais tous les organiques ne deviennent pas entièrement CO₂ et eau. Vérifiez dose, élimination réelle, finition ionique aval et TOC mesuré.
- Désinfection UV (254 nm) : validez dose du réacteur, transmission et réduction microbienne. Les UV ne laissent pas de résiduel et ne garantissent pas seuls la maîtrise de la boucle.
- Finition sur lit mélangé, en option : pour 18.2 MΩ·cm et très faibles impuretés ioniques, un lit mélangé non régénérable ou des colonnes dédiées peuvent suivre l’EDI, souvent juste avant usage.
Exploitation, suivi et principes CIP
Définissez suivi et maintenance selon système installé et spécification approuvée. Fixez prélèvements, étalonnage et actions sans présumer d’une plateforme intégrée existante :
- Pression transmembranaire (TMP) : suivie sur UF et RO pour les tendances d’encrassement.
- Débit de perméat normalisé (NPF) : normalisez la RO selon température, pression, salinité et récupération pertinentes. Une tendance seule ne permet pas d’établir sans ambiguïté une dégradation ou un encrassement.
- Conductivité et résistivité : suivies après RO, après EDI et au point d’usage pour la pureté ionique.
- Analyseurs TOC : les appareils TOC en ligne assurent le suivi continu des organiques dans les boucles critiques.
- Pression différentielle (ΔP) : sur toute filtration pour suivre la charge des filtres.
Appliquez les critères de nettoyage en place (CIP) de la membrane, selon débit/passage des sels normalisés et perte de charge, avec approbation opérateur et procédures compatibles. NPF, TMP et ΔP soutiennent l’examen sans garantir un nettoyage avant tout dommage irréversible. Vérifiez la performance après nettoyage.
Risques et erreurs d’ingénierie courantes
- Sous-estimer la variabilité brute : l’absence d’analyse complète à long terme conduit fréquemment au sous-dimensionnement ou à un dosage insuffisant.
- Oublier les traces : conductivité et TOC seuls peuvent manquer des métaux pertinents. Développez une spécification utilisateur (URS) avec fournisseurs d’électrode/électrolyte, incluant boucles aqueuses et exclusion distincte d’humidité.
- Mauvais matériaux : raccords laiton ou plastiques non spécifiés relarguent des substances nuisibles aux chimies sensibles.
- Récupération mal prévue : évaluez bilan du concentrat RO, LSI carbonaté et autres sels séparément ; choisissez maîtrise compatible et limites vérifiées sans garantie universelle d’antitartre.
- Ignorer le bio-encrassement : des UV ou une désinfection régulière insuffisants, ou des boucles mal conçues, peuvent favoriser la croissance microbienne et affecter la qualité de l’eau comme les performances membranaires.
Conseil technique
Demandez aux fournisseurs d’électrodes et d’électrolytes une liste écrite des maxima admissibles de métaux et TOC par boucle, plutôt qu’une unique spécification d’eau déionisée de site. Cette précision optimise conception et coût.
Questions fréquentes
Q : faut-il une RO double passe partout ? R : rarement. La double passe RO sert lorsque certaines éliminations, par exemple bore, ou une fuite ionique extrêmement faible sont critiques et économiquement justifiées. Souvent, une RO simple passe bien conçue suivie d’EDI suffit.
Q : quelle importance a le TOC ? R : le TOC peut être très important pour liants et dispersions de suspensions aqueuses spécifiées. Les électrolytes non aqueux ont des exigences distinctes de contaminants et d’humidité. Spécifiez où mesurer le TOC de l’eau, après UV ou à l’usage, et à quelle fréquence, par une méthode validée pour les limites convenues.
Q : peut-on partager l’eau avec les tours de refroidissement ? R : jamais sans séparation physique et de commande claire. La contamination croisée depuis une eau de tour chimiquement traitée et propice aux microbes présente un risque trop élevé, potentiellement catastrophique pour la qualité des batteries. L’économie de pompage ou de tuyaux ne justifie pas ce risque.
Q : quel rôle joue le LSI dans la conception RO ? R : l’indice de saturation de Langelier (LSI) indique le potentiel de tartre, surtout carbonate de calcium. En RO à forte récupération, les solides dissous se concentrent fortement dans le rejet. Le suivi LSI est critique pour prévoir et prévenir ces dépôts membranaires réduisant le débit et augmentant la pression transmembranaire. Antitartre adapté et récupération contrôlée maintiennent le LSI dans les limites acceptables.
Références
Équipements et gammes associés
Ces catégories soutiennent généralement l’approche ci-dessus ; ouvrez une gamme pour comparer marques et modèles.
- Membranes d’osmose inverseÉléments membranaires d’osmose inverse pour le dessalement municipal et industriel.Voir la catégorie →
- Électrodéionisation (EDI)Modules et systèmes EDI pour la production d’eau ultrapure.Voir la catégorie →
- Résines échangeuses d’ionsRésines cationiques, anioniques et à lit mélangé pour la déminéralisation et la finition.Voir la catégorie →
- Modules d’ultrafiltrationModules d’ultrafiltration pour l’élimination des matières en suspension et des colloïdes.Voir la catégorie →
Pour approfondir l’analyse, indiquez l’alimentation, la capacité, l’objectif et le stade du projet dans le formulaire de demande technique. Son envoi ne constitue ni une conception finalisée ni un engagement de performance.