Solutions · Solutions par secteur
Eau de brasserie et distillerie : équilibre minéral et maîtrise de la dureté
Profils de brassage et réduction des spiritueux : calcium, rapports sulfate/chlorure, alcalinité, mélanges RO et finition IX pour un goût répétable.
À utiliser lorsque
Une eau de réseau variable modifie pH et enzymes du brassage ; une RO aveugle retire tout et crée de nouveaux problèmes.
Options de procédé
RO ciblée, IX sélective, reminéralisation et procédures documentées de correction saisonnière.
Résultat de l’évaluation
Goût répétable et chimie de brassage prévisible selon les saisons de l’eau brute.
Données d’entrée et conditions d’évaluation
Rassemblez la variabilité de l’alimentation, la capacité, la qualité visée, les heures de service, les contraintes de rejet ou de réutilisation et les données des équipements installés. Comparez des exemples aux conditions et périmètres de comptage équivalents ; évaluez le projet à partir des données de l’eau réelle, de la documentation des équipements et des essais nécessaires.
Voir le schéma du procédé
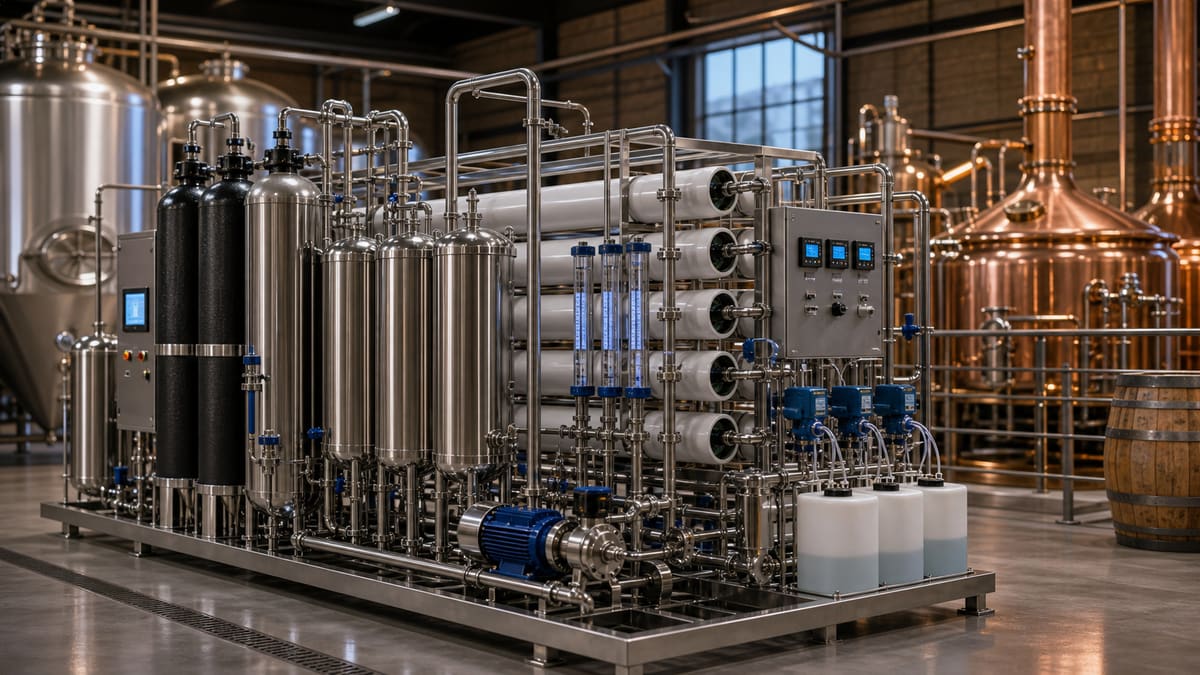
Contexte industriel et exigences de conformité
Définissez séparément sécurité et minéraux pour brassage, réduction des spiritueux et utilités. Les règles locales de potabilité et d’aliments régissent l’eau de contact ; les recommandations OMS de qualité de l’eau potable éclairent les normes nationales sans être une loi universelle. Les règles primaires nationales d’eau potable de l’US EPA s’appliquent dans leur juridiction. Convenez calcium, magnésium, sulfates, chlorures et alcalinité avec la production selon recette et équipements.
Principaux défis :
- Saisons : turbidité, organiques et solides dissous des eaux superficielles varient fortement, modifiant le traitement et demandant adaptation.
- Goût : fer, manganèse ou déséquilibre chlorure/sulfate peuvent créer des goûts indésirables, du trouble ou contribuer à la corrosion.
- Procédé : une chimie de l’eau incorrecte, notamment l’alcalinité, peut déstabiliser le pH d’empâtage, diminuer la conversion enzymatique et les sucres fermentescibles et rendre la filtration de la maische inefficace. Une forte dureté peut aussi entartrer les échangeurs et chaudières.
- Durabilité : réduction d’eau et d’énergie encourage forte récupération et exploitation efficace.
Objectifs de qualité
Les plages suivantes servent au développement des recettes, sans limites universelles. Confirmez point, méthode, sécurité locale et essais sensoriels/procédé réels.
- Calcium (Ca²⁺) : généralement 50-150 mg/L, essentiel aux enzymes, floculation des levures et stabilité du pH.
- Magnésium (Mg²⁺) : généralement 10-30 mg/L, contribue aux enzymes et nutrition des levures.
- Sulfate (SO₄²⁻) : très variable, 50-250 mg/L, renforce l’amertume du houblon, par exemple IPAs.
- Chlorure (Cl⁻) : très variable, 50-250 mg/L, accentue douceur du malt et corps, par exemple Stouts. Le rapport sulfate/chlorure équilibre ces caractères.
- Alcalinité en CaCO₃ : 0-200 mg/L selon style, critique pour pH, enzymes et rendement fermentescible. Une forte alcalinité relève le pH et demande de l’acide.
- Sodium (Na⁺) : généralement < 50 mg/L, un excès peut donner un goût salé.
- Fer (Fe) et manganèse (Mn) : traces < 0.05 mg/L contre goût métallique et trouble.
- Turbidité : < 1 NTU pour prétraitement constant.
- Chlore/chloramines : non détectables, car ils peuvent provoquer des goûts phénoliques indésirables et endommager les membranes.
Pour réduire les spiritueux, choisissez minéraux et contaminants testés contre goût et trouble. Des TDS faibles conviennent à certains produits, sans exigence universelle de qualité semi-conducteurs ; pureté ionique seule ne prouve pas aptitude alimentaire.
1. Prétraitement : protéger le cœur du système
La première barrière protège l’aval et stabilise l’alimentation.
-
Dégrillage et décantation bruts : retrait des grosses particules.
-
Filtration multicouche (MMF) : évaluez turbidité et solides de la source réelle. Un SDI₁₅ (indice de colmatage) durablement supérieur à 5 signale un problème pour certaines RO sans imposer ultrafiltration (UF). Le contrôle microbien UF, surtout viral, exige validation et intégrité, et le faible SDI doit être démontré.
-
Charbon actif (GAC) : vérifiez demande chlore/chloramines, contact, charbon et percée, plus organiques/goûts/odeurs cibles. Maintenez l’hygiène ; le charbon ne retire pas tout composé ni ne protège toute membrane.
-
Antitartre : évaluez sels concentrés et maîtrise compatible à la récupération prévue. Le LSI (indice de saturation de Langelier) concerne le carbonate de calcium ; évaluez sulfate de calcium et silice séparément. Le dosage ne garantit ni absence d’entartrage ni durée inchangée.
2. Traitement principal : ajuster les minéraux
-
Osmose inverse (RO) : rétention saline de 98-99.5% est indicative selon élément et analyses réelles. Une RO partielle ou une dérivation peut mélanger le perméat avec une eau convenablement traitée pour obtenir un profil minéral validé. Spécifiez limites de pression de
RO Pressure Vessel Train, récupération, nettoyage et matériaux réels ; le nom ne garantit ni rendement ni vie des éléments. -
Échange d’ions sélectif (IX) : choisissez selon espèces et concurrents. Une résine anionique sélective des sulfates est possible ; l’adoucissement sodique échange calcium/magnésium contre sodium sans conserver tous les ions bénéfiques. Vérifiez minéraux résultants, régénérant et aptitude au contact alimentaire.
3. Post-traitement et finition
- Électrodéionisation continue (EDI) : si une faible conductivité définie de réduction des spiritueux le justifie, l’EDI peut affiner une alimentation RO compatible sans régénération périodique acide/base. Le champ transfère les ions par résine et membranes sélectives au concentrat. Les électrodes ont réactions, gaz et rinçages distincts selon fabricant. Nettoyage et rejets demeurent ; >10 MΩ·cm est conditionnel et non une preuve alimentaire.
Exploitation, suivi et principes CIP
Suivez système réel, variations, percée chlore/chloramines, normalisation RO et réception du produit. Définissez CIP approuvés et vérifiez après nettoyage sans plateforme existante ni optimum garantis supposés.
Références
Équipements et gammes associés
Ces catégories soutiennent généralement l’approche ci-dessus ; ouvrez une gamme pour comparer marques et modèles.
- Résines échangeuses d’ionsRésines cationiques, anioniques et à lit mélangé pour la déminéralisation et la finition.Voir la catégorie →
- Membranes d’osmose inverseÉléments membranaires d’osmose inverse pour le dessalement municipal et industriel.Voir la catégorie →
- Charbon actifCharbon actif en poudre et en grains (PAC/GAC) pour l’adsorption des matières organiques, des odeurs et des contaminants traces.Voir la catégorie →
- Instrumentation et capteursInstruments et capteurs pour la surveillance en ligne du débit, du niveau, de la pression, de la température et de la qualité de l’eau.Voir la catégorie →
Pour approfondir l’analyse, indiquez l’alimentation, la capacité, l’objectif et le stade du projet dans le formulaire de demande technique. Son envoi ne constitue ni une conception finalisée ni un engagement de performance.