Solutions · Solutions par secteur
Boissons et eaux embouteillées : goût, déchloration et barrières microbiennes
Eaux d’ingrédient et d’embouteillage : GAC, réglage RO, barrières UV et stabilité sensorielle avec redondance microbiologique.
À utiliser lorsque
Épuisement GAC et organiques saisonniers modifient le goût face aux contraintes microbiennes ; optimiser un aspect peut dégrader l’autre.
Options de procédé
Barrières successives, stratégie chlore/chloramines, RO si les minéraux sont à maîtriser et UV avec dose validée et surveillée.
Résultat de l’évaluation
Goût stable, suivi auditable et moins de vidanges d’urgence.
Données d’entrée et conditions d’évaluation
Rassemblez la variabilité de l’alimentation, la capacité, la qualité visée, les heures de service, les contraintes de rejet ou de réutilisation et les données des équipements installés. Comparez des exemples aux conditions et périmètres de comptage équivalents ; évaluez le projet à partir des données de l’eau réelle, de la documentation des équipements et des essais nécessaires.
Voir le schéma du procédé
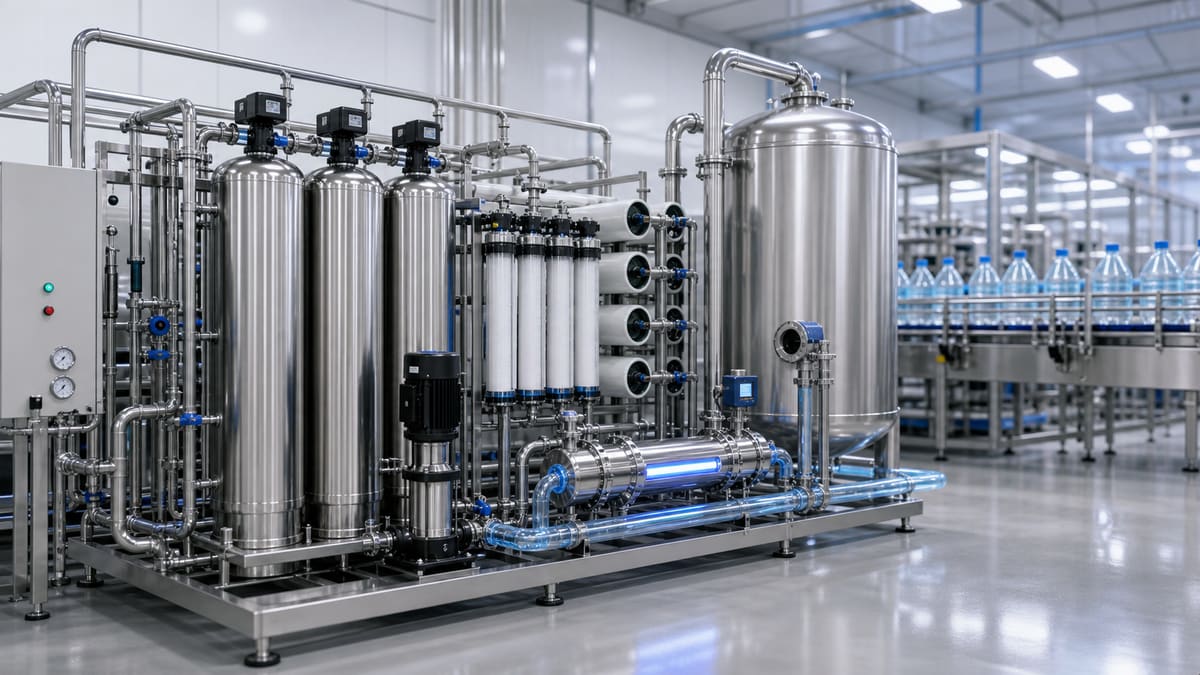
Contexte industriel et exigences de conformité
Boissons et eaux embouteillées sont fortement contrôlées. Il faut maîtriser la microbiologie, les profils TDS (solides dissous totaux) de goût et texture et retirer constamment les contaminants. Retirer chlore et chloramines est essentiel : même des traces peuvent produire des goûts indésirables et réagir avec les matières organiques. L’ozone peut aussi former des bromates, contaminant réglementé à gérer soigneusement.
Objectifs de qualité
Les cibles varient fortement selon le produit.
- Eau purifiée embouteillée : une conductivité inférieure à 5 µS/cm et carbone organique total (TOC) sous 50 µg/L sont des exemples de site, sans critères universels. Fixez chimie, goût et microbiologie réels.
- Eau de source/minérale : vérifiez le statut légal avant traitement. Dans l’UE, l’eau minérale naturelle n’autorise que certains traitements et interdit la désinfection ; toute méthode microbienne arbitraire ne préserve pas cette identité. Protégez la ressource et vérifiez règles et profil minéral.
- Eau de procédé des boissons, sodas ou jus : selon formulation, du réseau après charbon à une eau très purifiée. Spécifiez alcalinité, dureté et ions pour goût et dépôts. Un comptage sous 1 CFU/mL est indicatif et non une limite légale universelle ; définissez organismes, méthode et point.
1. Prétraitement – protéger les procédés aval
Réseau ou forage fluctuent. Un prétraitement efficace protège les membranes contre l’encrassement et prolonge leur vie.
2. Purification principale – osmose inverse (RO)
L’osmose inverse peut réduire les TDS et certains ions, par exemple nitrates. Toute barrière microbienne exige rétention réelle, intégrité et hygiène aval ; la RO seule ne prouve pas la sécurité du produit final.
- Filtration tangentielle : la RO fonctionne en écoulement tangentiel le long de la surface pour réduire la polarisation de concentration et évacuer les sels retenus.
- Rétention et récupération élevées : rétention saline de 98-99% et récupérations de 75% à 85% sont indicatives, sans performance garantie. Mesurez ions réels, perméat et bilan du concentrat. Une salinité accrue exige parfois d’autres pressions, étages ou récupération ; un étage n’est pas automatiquement une deuxième passe de perméat.
- Gestion du flux : le flux, par exemple 10-20 L/(m²·h), équilibre durée membranaire, nettoyage et investissement.
3. Post-traitement – finition et désinfection
Après RO, choisissez finition et désinfection validées selon produit. Stockage, distribution et embouteillage hygiéniques demeurent ; le traitement ne garantit pas une pureté microbienne durable.
- Dégazage, en option : un dégazeur à air forcé retire CO₂ si nécessaire au pH ou à l’aval.
- Désinfection UV : les UV-C (254 nm) peuvent inactiver les organismes cibles avec dose, débit et transmission UV (UVT) validés. 40 mJ/cm² est indicatif et insuffisant pour certains organismes/réductions. Les réacteurs après RO et avant remplissage ne laissent pas de résiduel persistant.
- EDI, électrodéionisation, option pour procédé ultrapure : évaluez l’EDI seulement si finition ionique justifiée, avec limites d’entrée et réception. Le champ électrique continu et la dissociation de l’eau régénèrent la résine sans régénération périodique acide/base, mais nettoyage et prétraitement chimiques restent possibles. Les ions vont au concentrat ; un flux d’électrodes distinct porte les réactions et nécessite une gestion des gaz propre au fabricant.
- Stockage et distribution sanitaires : évaluez cuves, évents filtrés, matériaux, vitesses et désinfection validée. La recirculation soutient la qualité sans prévenir seule le biofilm.
- Filtration finale : 0.2 µm absolu est une barrière possible de particules/bactéries si rétention et intégrité validées. Ce n’est pas une barrière universelle à tous virus et microbes ; spécifiez cibles et réception.
Exploitation, suivi et principes CIP
Définissez suivi, prélèvements, maintenance et responsabilités pour le site réel.
- Suivi continu : conductivité entrée/perméat, pH, ORP, chlore résiduel, turbidité, UVT et pressions différentielles (ΔP) des filtres/étages RO si pertinents. L’ORP ne prouve pas une concentration spécifique ; les signaux ne remplacent pas les analyses microbiennes/chimiques nécessaires.
- CIP, nettoyage en place : programme robuste essentiel. Nettoyages des membranes RO, alcalins pour organiques et acides pour tartre, selon les tendances du débit de perméat normalisé, la hausse de pression transmembranaire (TMP) ou passage des sels. La conception sanitaire facilite le nettoyage de toutes surfaces de contact.
- Prévention : maintenance des lampes UV, médias GAC et cartouches selon performance, exposition, fabricant et analyses ; le calendrier seul ne garantit ni qualité ni fiabilité.
Risques et erreurs d’ingénierie fréquentes
- Prétraitement insuffisant : première cause d’encrassement RO prématuré, colloïdes, tartre ou bio-encrassement, avec nettoyages, usure et coûts accrus.
- Ignorer la polarisation : la surface peut être plus concentrée que le liquide global. Le LSI concerne les carbonates ; un LSI acceptable dans le liquide global ne prouve pas la maîtrise de tous les sels ou dépôts.
- Mauvais CIP : inefficacité ou rareté laissent les dépôts s’accumuler, endommagent irréversiblement et réduisent fortement les performances.
- Ozone mal géré : ignorer les bromures d’entrée ou le contact peut former des bromates réglementés, avec traitement supplémentaire ou non-conformité.
- Sans redondance : pompes de secours ou trains parallèles doivent soutenir les services critiques pendant maintenance ou incidents.
Perspective 2026 : gestion durable et numérique
Évaluez les améliorations par références documentées d’eau, énergie, réactifs et microbiologie. Vérifiez le périmètre des commandes et mesures puis comparez les résultats sans bénéfices environnementaux ou sanitaires présumés.
Références
Équipements et gammes associés
Ces catégories soutiennent généralement l’approche ci-dessus ; ouvrez une gamme pour comparer marques et modèles.
- Charbon actifCharbon actif en poudre et en grains (PAC/GAC) pour l’adsorption des matières organiques, des odeurs et des contaminants traces.Voir la catégorie →
- Membranes d’osmose inverseÉléments membranaires d’osmose inverse pour le dessalement municipal et industriel.Voir la catégorie →
- Désinfection UVSystèmes et modules UV pour l’inactivation des agents pathogènes et la désinfection finale.Voir la catégorie →
- Générateurs d’ozoneSystèmes de génération d’ozone et équipements auxiliaires pour les procédés d’oxydation avancée.Voir la catégorie →
Pour approfondir l’analyse, indiquez l’alimentation, la capacité, l’objectif et le stade du projet dans le formulaire de demande technique. Son envoi ne constitue ni une conception finalisée ni un engagement de performance.