Solutions · Scénarios d’application
Zéro rejet liquide (ZLD) : concentration membranaire associée à une finition thermique
Reliez les concentrats RO/NF/UHPRO au traitement thermique et aux solides avec une chimie entrante vérifiée, des bilans d’eau et des limites définies d’absence de rejet liquide.
À utiliser lorsque
Les étapes membranaires et thermiques exigent les mêmes bilans vérifiés d’alimentation et de concentrat.
Options de procédé
Destination explicite des concentrats RO/NF/UHPRO vers les filières thermiques de solides.
Résultat de l’évaluation
Mesurez récupération globale, besoin thermique, énergie et résidus selon les limites définies de rejet.
Données d’entrée et conditions d’évaluation
Rassemblez la variabilité de l’alimentation, la capacité, la qualité visée, les heures de service, les contraintes de rejet ou de réutilisation et les données des équipements installés. Comparez des exemples aux conditions et périmètres de comptage équivalents ; évaluez le projet à partir des données de l’eau réelle, de la documentation des équipements et des essais nécessaires.
Voir le schéma du procédé

1. Contexte du procédé et situations où ce scénario constitue une entrée pertinente
Le zéro rejet liquide (ZLD) est une stratégie de traitement supprimant le rejet d’effluents liquides à travers des limites système définies, tout en récupérant l’eau lorsque possible. Il ne signifie pas que toute l’eau est récupérée : évaporation, solides humides et autres pertes restent au bilan, et une suspension concentrée seule ne démontre pas le ZLD. Les applications comprennent production électrique, chimie, mines, pâte et papier, textile et pétrole et gaz, dont les effluents peuvent présenter de forts solides dissous totaux (TDS) et des contaminants variés.
Ce scénario convient lorsque l’autorisation impose l’absence de rejet liquide, que la rareté favorise la réutilisation ou que les destinations conventionnelles sont restreintes ou coûteuses. Comparez récupération réalisable, impacts, fiabilité et coût de cycle de vie aux alternatives ; le seul nom ZLD ne garantit ni durabilité ni coût inférieur.
2. Caractéristiques de l’alimentation et principaux risques
L’alimentation peut être un effluent industriel complexe, aux TDS variables, par exemple >10,000 mg/L et, dans certains cas, 100,000 mg/L ou davantage, avec pH, sels, métaux lourds, silice et matières organiques variables. Ces salinités illustrent des services possibles, sans limites membranaires universelles. Les principaux risques membranaires sont le tartre et l’encrassement :
- Entartrage : la concentration peut précipiter carbonates de calcium, sulfates de calcium, baryum et strontium ou silice. LSI, indice de saturation de Langelier, par exemple >2.0, et Stiff-Davis concernent les carbonates dans leurs conditions applicables et non tous les dépôts. Évaluez chaque espèce selon composition réelle du concentrat, activités, température et pH.
- Encrassement : MES, colloïdes, matières organiques et croissance biologique s’accumulent sur les membranes. Le SDI₁₅, indice de colmatage, avec des exemples de 3-5 pour certaines RO, mesure le potentiel particulaire et colloïdal ; il ne mesure pas tous les mécanismes organiques dissous ou biologiques et ne démontre pas seul un dommage irréversible.
- Pression osmotique : des TDS accrus augmentent la pression osmotique transmembranaire, exigent davantage de pression entrante et limitent la récupération pratique de RO conventionnelles.
- Corrosion : les saumures fortement concentrées peuvent être extrêmement corrosives sans maîtrise adaptée, exigeant des matériaux spécialisés.
3. Destination du concentrat ou du rejet
En ZLD, le parcours des concentrats et rejets détermine l’atteinte du « zéro liquide ». Le traitement ne fait pas disparaître la matière, mais la sépare.
- Rejets du prétraitement initial : eaux de lavage des médias et rejets d’ultrafiltration ou microfiltration (UF/MF) exigent collecte, clarification et éventuelle déshydratation des solides. Recyclez les filtrats seulement dans un bilan vérifié de sels et contaminants. Un faible volume ou des solides apparemment inertes ne justifient pas l’envoi de liquides en décharge ; classification et acceptation autorisée régissent l’élimination.
- Concentrat d’osmose inverse (RO) ou nanofiltration (NF) : le concentrat de la première RO ou NF reste riche en eau et s’enrichit en sels dissous. Il est dirigé vers l’étape suivante de concentration plutôt que rejeté.
- Concentrat de RO à forte récupération (HRRO) ou concentrateur de saumure (BC) : le concentrat peut alimenter une concentration membranaire ou thermique après vérification de la pression osmotique, de la saturation et de la compatibilité des équipements. 50,000 à 100,000 mg/L TDS est une plage illustrative, sans capacité générale de toute HRRO ou unité à cisaillement vibratoire renforcé VSEP. Le terme BC peut désigner différents équipements membranaires ou thermiques et doit être précisé.
- Saumure d’évaporateur ou cristalliseur : le concentrat membranaire peut alimenter recompression mécanique de vapeur (MVR), distillation multi-effets (MED) ou cristallisation. L’évaporation produit vapeur et liquide plus concentré ou suspension cristalline. Des volatils ou gouttes peuvent contaminer les condensats, qui nécessitent essais ou polissage avant réutilisation. Eaux mères et solides humides restants sont gérés dans les limites ZLD.
- Solides de cristalliseur : les cristaux peuvent être déshydratés par centrifugeuse ou filtre-presse. Classification et acceptation autorisée déterminent l’élimination ; des sels commercialisables comme le sulfate de sodium exigent qualité démontrée, autorisation et acheteur. Les non-volatils peuvent se répartir entre boues amont, perméat, résidus de nettoyage, cristaux et eaux mères ; ils ne finissent pas nécessairement tous dans un seul gâteau salin.
4. Options de filière de référence
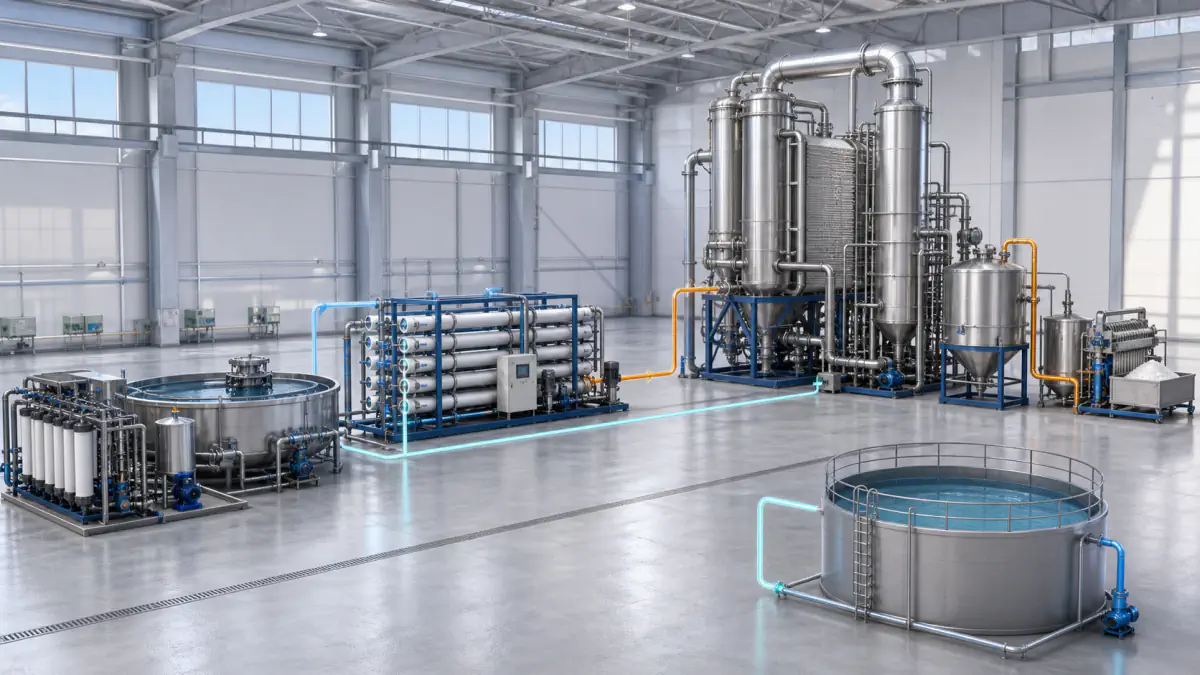
Une filière ZLD typique associe plusieurs étapes physiques, chimiques et membranaires à une finition thermique :
- Prétraitement : coagulation, floculation, clarification et filtration appropriée sur médias, charbon ou UF/MF préparent les membranes. Un SDI₁₅ inférieur à 3, idéalement à 1-2, est une orientation dépendant de la RO choisie, sans résultat automatique de filtration. Vérifiez chimie réelle, pH et antitartres requis.
- Séparation membranaire primaire (RO/NF) : elle commence dessalement et réduction volumique. 75-85% de récupération est un exemple pour certaines alimentations RO, sans garantie RO industrielle générale. La NF peut être utile lorsque rétention sélective des multivalents et passage des monovalents répondent à la séparation aval prévue.
- Systèmes membranaires à forte récupération : la concentration supplémentaire peut employer RO spécialisée sous pression, autres configurations ou concentrateur de saumure bien défini. Récupérer 50-80% du concentrat RO primaire est illustratif et doit être vérifié selon la pression osmotique, l’entartrage, l’encrassement et les limites d’équipement.
- Concentration thermique : évaporation MVR ou cristallisation récupère des condensats et concentre les sels, sans garantir condensat pur ni récupération totale. Le MVR recycle la chaleur latente avec le travail du compresseur ; incluez électricité, chaleur auxiliaire, refroidissement et traitement réel des condensats au bilan énergétique.
- Gestion des solides : filtres-presses ou centrifugeuses séparent les solides humides. Vérifiez humidité, eaux mères, classement du déchet et élimination ou réutilisation autorisée ; la déshydratation ne fournit pas automatiquement un gâteau sec vendable.
Les ajouts chimiques, par exemple acide pour pH, antitartres et soude pour solubiliser la silice ou ajuster le pH, sont essentiels à la stabilité et aux performances.
5. Paramètres d’exploitation
Une exploitation ZLD efficace repose sur une maîtrise et une surveillance étroites :
- SDI₁₅, indice de colmatage : <3, ou <1 pour certaines RO exigeantes à forte récupération, sont des objectifs à valider avec fournisseur et méthode chronométrée. Ils ne garantissent ni absence d’encrassement, ni tendance ΔP, ni intervalle CIP donné.
- LSI et risque de tartre : -0.5 à +0.5 est un exemple d’objectif carbonate selon chimie et antitartre validés. Sulfates et silice exigent des calculs séparés. Un rapport produit d’activité ionique/produit de solubilité des sulfates inférieur à 1.0 signifie sous-saturation ; ce n’est pas un indice logarithmique inférieur à cette même valeur. 100-150 mg/L de silice soluble est seulement un exemple, sans limite sûre universelle.
- Flux (LMH) : un flux prudent peut limiter l’encrassement, mais dépend de l’alimentation et de la membrane. 10 à 18 L/(m²·h) (LMH) et 8-12 LMH pour services difficiles sont illustratifs, sans durée de vie ou fréquence de nettoyage garantie.
- DP, pression différentielle : distinguez ΔP d’élément, de corps et d’étage et normalisez selon fonctionnement. Une hausse de 10-15% peut déclencher investigation ou CIP selon fabricant ; >20-25% exige une évaluation rapide sans diagnostic unique. Une perte de charge de 0.3-0.7 bar par élément est illustrative, sans valeur d’étage ni limite sûre. Respectez limites réelles des éléments et corps et procédures de nettoyage avant dommage.
6. Jumeau numérique et instrumentation
- Instrumentation et capteurs :
- Débitmètres : mesures exactes d’alimentation, perméat et concentrat de chaque étage membranaire et unité thermique.
- Transmetteurs de pression : suivi des pressions d’alimentation, interétages et concentrat, et de ΔP des corps membranaires.
- Sondes de conductivité/TDS : salinité en temps réel des trois flux pour suivre rejet salin et facteurs de concentration.
- Capteurs de température : indispensables aux calculs fiables d’entartrage et à l’optimisation membranaire et thermique.
- Sondes pH et ORP, potentiel d’oxydoréduction : appui à la régulation chimique. L’ORP ne dose pas sélectivement un oxydant et ne démontre ni antitartre efficace ni désinfection.
- Analyseurs SDI en ligne : essais chronométrés périodiques automatiques ; ni SDI instantané continu ni prévention d’encrassement par la seule mesure.
- Transmetteurs de niveau : réservoirs, clarificateurs et cristalliseurs.
- Jumeau numérique et modèles : vérifiez connexions réelles, modèles installés, étalonnage, validation et périmètre d’approbation opérateur. Les flux mesurés peuvent, si prévu, soutenir la réconciliation massique. Évaluez chaque fonction :
- Risques d’encrassement et de tartre : comparez chimie, concentration, LSI et saturations spécifiques ; testez l’identification des conditions pertinentes avant toute recommandation d’antitartre ou de pH.
- Dégradation membranaire : suivez flux normalisé, passage salin et ΔP pour investiguer et planifier le CIP. Les tendances seules ne prouvent ni cause unique ni date garantie de nettoyage.
- Énergie : réconciliez pompes, compresseurs et chaleur mesurés avec l’énergie spécifique kWh/m³, selon récupération et limites cohérentes.
- Produits chimiques : comparez antitartre, acide et soude réels en vérifiant qualité, tartre et compatibilité ; tout réglage proposé exige une procédure approuvée. Les fonctions validées peuvent soutenir alertes, comparaison de scénarios et recommandations. Confirmez capacités réellement installées et approbations sûres sans supposer optimisation automatique ou baisse garantie des coûts.
8. Erreurs d’ingénierie courantes et KPI du pilote
Erreurs d’ingénierie courantes :
- Prétraitement insuffisant : sous-estimer variabilité et complexité industrielles conduit à encrassement et tartre rapides, nettoyages en place fréquents et remplacement prématuré.
- Récupération trop optimiste : viser le maximum théorique sans pilote adapté peut rendre le procédé irréalisable, coûteux ou défaillant par tartre et encrassement insurmontables.
- Chimie du concentrat négligée : ne pas caractériser complètement la saumure après chaque étape peut provoquer des dépôts inattendus dans les membranes ou équipements thermiques suivants, ou des solides dangereux difficiles à éliminer.
- Gestion énergétique insuffisante : le ZLD est énergivore. Négliger échangeurs de pression RO ou MVR d’évaporation augmente fortement les dépenses.
- Redondance insuffisante : infrastructure critique, le ZLD exige du secours sur les équipements clés pour éviter arrêts coûteux et non-conformité de rejet.
Principaux KPI du pilote ZLD :
- Stabilité du flux membranaire : comparez débit normalisé par surface dans le temps ; maintenir 90% du flux sur 1000 heures est un exemple d’objectif projet, sans réception universelle.
- Qualité du perméat : mesurez tous les paramètres de réutilisation requis. Une conductivité RO < 10 µS/cm est illustrative et ne démontre pas toute la conformité haute pureté ou potable.
- Récupération : taux réalisable par étage et globalement.
- Énergie spécifique : kWh/m³ d’eau produite pour identifier les postes majeurs.
- Optimisation de l’antitartre : dose efficace minimale en mg/L contre les dépôts.
- Fréquence et efficacité CIP : heures entre nettoyages en place et récupération de flux et pression après CIP.
- Concentrateur de saumure : stabilité à TDS élevés, facteur réalisable et qualité du distillat.
- Déchets solides : quantité, composition et aptitude à la déshydratation du gâteau final.
9. FAQ
Q : Quels sont les principaux consommateurs d’énergie ZLD ? R : Pompes membranaires haute pression et évaporation-cristallisation sont importantes. Le MVR peut réduire la chaleur externe en recyclant la chaleur latente avec l’électricité du compresseur. Comparez électricité et chaleur mesurées de tout le procédé sans supposer moins d’énergie totale ou de coût d’eau.
Q : Comment traiter des mélanges d’effluents industriels en ZLD ? R : Séparation à la source et caractérisation représentative peuvent être nécessaires avant prétraitement. Le mélange peut précipiter, provoquer des réactions incompatibles ou introduire des inhibiteurs ; validez compatibilité et performances membranaires et thermiques des mélanges réels. Une seule ligne ne traite pas nécessairement tous les constituants sans compromis.
Q : Quelle emprise typique pour une usine ZLD ? R : Elle varie fortement selon débit, complexité et technologies. Les membranes sont relativement compactes en concentration initiale, mais évaporateurs, cristalliseurs et gestion des solides peuvent occuper beaucoup d’espace. Une installation complète exige souvent une surface importante.
Q : Le ZLD peut-il produire des sous-produits utiles ? R : Sulfate de sodium, chlorure de sodium ou composés de magnésium peuvent être récupérés à pureté suffisante. Spécifications, contaminants, acceptation réglementaire, demande stable et coût de manutention déterminent la faisabilité ; récupérer ne garantit ni vente ni compensation des coûts d’exploitation.
Références d’ingénierie
Équipements et gammes associés
Ces catégories soutiennent généralement l’approche ci-dessus ; ouvrez une gamme pour comparer marques et modèles.
- Membranes d’osmose inverseÉléments membranaires d’osmose inverse pour le dessalement municipal et industriel.Voir la catégorie →
- Pompes et systèmes de pompagePompes haute pression et pompes de procédé pour les unités et installations de traitement de l’eau.Voir la catégorie →
- Unités pilotes et essaisUnités pilotes et modules d’essai pour la validation des procédés et les études de faisabilité.Voir la catégorie →
Pour approfondir l’analyse, indiquez l’alimentation, la capacité, l’objectif et le stade du projet dans le formulaire de demande technique. Son envoi ne constitue ni une conception finalisée ni un engagement de performance.