解决方案 · 行业解决方案
酿造与蒸馏用水:矿物平衡与硬度控制
糖化与勾兑用水水质方案:钙、硫酸盐、氯化物比例、碱度、RO混合及离子交换精处理,实现可重复的风味。
适用工况
城市供水水质不稳定,导致糖化pH值和酶活性变化;盲目使用RO会去除所有物质,引发新问题。
候选路线
精准RO、选择性离子交换、再矿化混合,以及有记录的季节性调整方案。
评估输出
在源水水质随季节变化的情况下,实现可重复的风味窗口和可预测的酿造车间化学指标。
评估前需要的数据与适用条件
准备进水来源与波动、处理规模、目标水质、运行小时、排放或回用边界及现有设备数据。示例计算应使用同一工况与计量范围,项目判断以实际水质、设备资料和必要试验为依据。
查看方案示意图
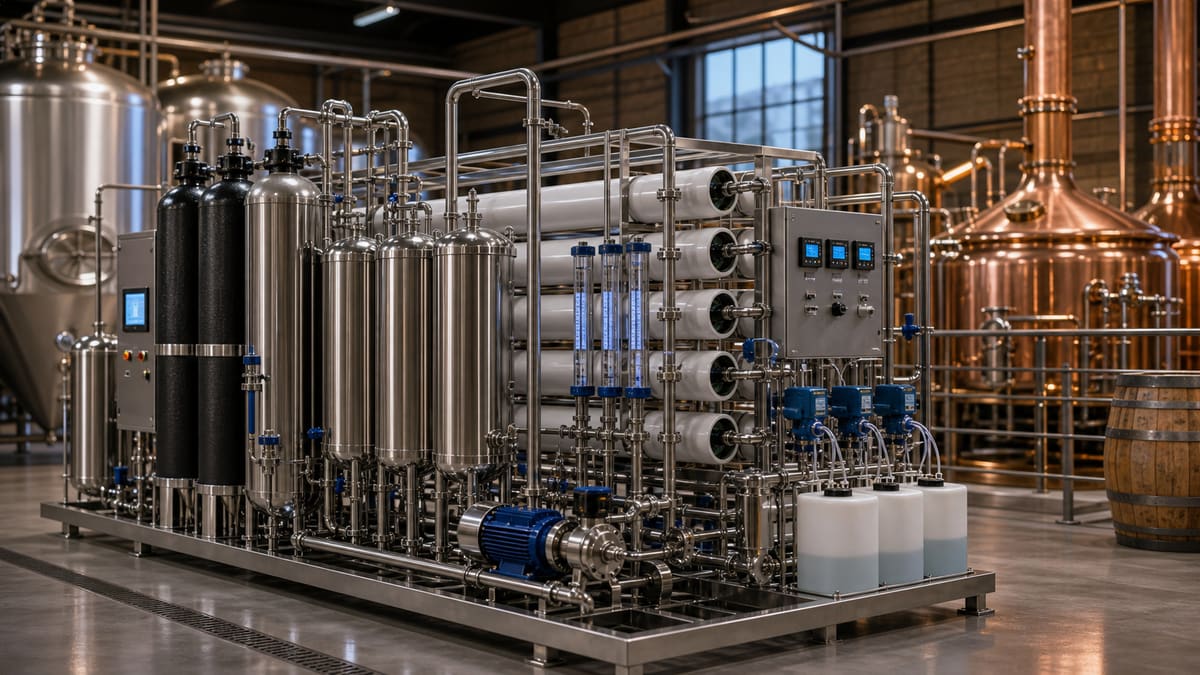
行业背景与法规/合规驱动因素
酿造、烈酒勾兑和公用工程用水应分别确定安全与矿物组成。相关产品接触水须满足适用的当地饮用水及食品生产要求;**《WHO饮用水水质准则》**为国家标准提供参考,但不是全球统一法规。美国EPA国家一级饮用水法规在其管辖范围适用。钙、镁、硫酸盐、氯化物和碱度应由生产团队按配方及设备确定。
主要挑战包括:
- 季节性变化:许多工厂常用的地表水源,其浊度、有机物和溶解性固体含量会随季节显著变化,影响处理效果,需要采用适应性解决方案。
- 风味影响:不良离子(例如高铁、锰、氯化物/硫酸盐失衡)会导致异味、浑浊或加剧腐蚀。
- 工艺效率:不正确的化学组成,尤其是碱度,会破坏糖化pH值的稳定,导致酶转化效率低下、可发酵糖减少以及过滤效率降低。高硬度还会导致热交换器和锅炉结垢。
- 可持续性:减少水耗和能源足迹的压力日益增大,推动了对高回收率系统和高效运行的需求。
水质目标
以下范围是配方开发示例,并非酿造或蒸馏通用限值。须确认用水点、分析方法、当地安全要求及实际感官/工艺试验。
- 钙 (Ca²⁺):通常为50-150 mg/L。对酶活性、酵母絮凝和pH值稳定至关重要。
- 镁 (Mg²⁺):通常为10-30 mg/L。有助于酶功能和酵母营养。
- 硫酸盐 (SO₄²⁻):变化范围大,50-250 mg/L。增强啤酒花苦味感知(例如IPA)。
- 氯化物 (Cl⁻):变化范围大,50-250 mg/L。突出麦芽甜味和酒体(例如世涛)。硫酸盐与氯化物的比例对于平衡啤酒花和麦芽风味至关重要。
- 碱度 (以CaCO₃计):高度依赖啤酒风格,0-200 mg/L。对糖化pH值控制至关重要,直接影响酶效率和可发酵糖产量。高碱度会提高糖化pH值,需要添加酸来调节。
- 钠 (Na⁺):通常 < 50 mg/L。含量过高会产生咸味异味。
- 铁 (Fe) 与 锰 (Mn):痕量水平 (< 0.05 mg/L),以避免金属味异味和浑浊。
- 浊度:< 1 NTU,以确保预处理的一致性。
- 氯/氯胺:不得检出,因为它们会导致酚类异味并损坏膜。
烈酒勾兑水应采用经试验的矿物与污染物规格以控制风味和浑浊。低TDS可能有利于特定产品,但半导体级超纯水并非通用要求,离子纯度也不能单独证明食品适用性。
1. 预处理:保护核心系统
第一道防线保护下游膜系统,并确保进水水质稳定。
-
原水筛分与沉淀:去除大颗粒杂质。
-
多介质过滤 (MMF):按实际水源评估浊度和悬浮物去除。SDI₁₅(淤泥密度指数)持续超过5可能提示部分RO产品给水不适合,但不意味着强制采用超滤 (UF)。UF微生物特别是病毒效果需要验证和完整性控制,低SDI也须实际证明。
-
活性炭过滤 (GAC):核实实际游离氯/氯胺负荷、接触时间、炭选择和穿透,以及目标有机物和感官污染物,并维持微生物卫生;活性炭不会普遍去除所有化合物或保护所有膜。
-
阻垢剂投加:按拟定回收率评估浓水盐类并选择兼容控制。LSI(朗格利尔饱和指数)针对碳酸钙,硫酸钙和二氧化硅须另评估。投加不保证无结垢或膜寿命不变。
2. 主处理:定制矿物组成
-
反渗透 (RO):98-99.5%的盐截留是须按元件条件和实际污染物验证的示例范围。部分RO或旁通可将产水与合适处理水混合至已验证矿物组成。应按工况确定
RO Pressure Vessel Train压力限值、回收率、清洗和材质,名称不保证能效或元件寿命。 -
选择性离子交换 (IX):按实际离子形态和竞争离子选树脂。可评估硫酸盐选择性阴离子交换;钠型软化是以钠交换钙镁,并非保留所有有益离子。须验证最终矿物组成、再生剂用量和食品接触适用性。
3. 后处理与精处理:画龙点睛
- 连续电去离子 (EDI):低电导率勾兑水规格确有需要时,EDI可精处理兼容的RO给水而无需常规酸碱树脂再生。直流场推动离子穿过树脂与离子选择膜进入浓水室;电极室有独立反应、气体管理和制造商规定冲洗流。仍需清洗和残液管理,>10 MΩ·cm只说明条件性离子质量,不证明食品安全。
运行、监控与 CIP 理念
监测实际安装系统、原水波动、氯/氯胺穿透、RO归一化和产品水验收。制定操作人员批准的CIP判据,验证清洗后性能,不假设既有控制平台或保证最优运行。
蒸馏厂废水处理:挑战与解决方案
蒸馏厂酒糟废水可能含残糖、酵母、蛋白质、有机酸和酒精。COD超过100,000 mg/L可作为高浓度工况示例,并非每厂典型值;必须按具体物料和取样测试有机负荷。未充分处理的有机物和营养物排放可能造成受纳水缺氧或富营养化。
主要处理挑战
- 高有机物负荷:极高的 COD 和 BOD(生化需氧量)是首要挑战,需要高效的生物处理系统。
- 低pH:pH 3-5为工况示例,应实测并按后续生物系统确定中和需求。
- 高温:60-80°C为需核实的工况示例,不是全厂通用范围,须按实际温度与生物处理条件确定冷却。
- 悬浮固体:含有大量酵母细胞和谷物残渣,需先进行固液分离。
- 颜色与气味:深色和强烈的气味影响感官环境,需要专门的脱色和除臭工艺。
典型处理工艺路线
一个完整的蒸馏厂废水处理系统通常包含以下阶段:
| 阶段 | 工艺 | 目标 |
|---|---|---|
| 预处理 | 格栅、沉砂池、调节池 | 去除大颗粒杂质,均质均量,降温 |
| 一级处理 | 沉淀、气浮、离心分离 | 去除悬浮固体(SS),回收固体副产品 |
| 二级处理 | 厌氧消化(UASB、EGSB)、好氧活性污泥法 | 降解大部分溶解性有机物(COD/BOD) |
| 三级处理 | 混凝沉淀、高级氧化(AOP)、膜生物反应器(MBR)等可选路线 | 按目标污染物验证深度处理,回用另需适用限值与消毒 |
资源回收与可持续性
现代蒸馏厂废水处理不再仅仅是“达标排放”,而是转向“资源回收”模式:
- 能源回收:厌氧消化可能产沼气,可用于锅炉或发电;须核产气、利用率、热电效率和净成本,不保证显著节费。
- 营养物回收:污泥或浓缩液利用须检测组成、污染物与病原体,核实产品标准、许可和真实去向。
- 水回用:MBR或RO产水按冷却、清洗等具体任务验收。进入食品或酿造流程需专门安全验证与许可,不能由处理工艺名称推定饮用安全或零排放。
设计比较示例:蒸馏废水处理
可比较“预处理+UASB厌氧反应器+好氧MBR”配置。进水COD约80,000 mg/L、出水目标低于50 mg/L和天然气成本减少15%均为待验证的情景假设,并非已有威士忌工厂实测案例。应通过真实负荷、试验、排放许可及沼气利用衡算确认,冷却回用还需盐分、微生物和运行条件验收。
参数一致性检查:100 m³/d、进水COD 80,000 mg/L时负荷为8,000 kg COD/d。若选OLR 5-10 kg COD/(m³·d),反应器容积约800-1,600 m³,对应HRT约8-16天;不能同时直接采用2-4天HRT,除非前处理/稀释后负荷或设计基准另有变化。所有值仍须按可降解性与试验确定。
参考资料
相关设备与产品线
这些品类通常用于支撑上面的工艺方案,可进入对应页面比较品牌和型号。
如需进一步判断,可在工程咨询表中提供水质、规模、目标和项目阶段;提交内容仅用于理解问题,不构成设计或性能承诺。